
阻燃风管热气焊接工艺解析:技术规范与应用实践
随着现代工业和建筑对消防安全及环保要求的不断提高,阻燃风管在通风、排烟、化工等系统中得到广泛应用。热气焊接工艺作为阻燃风管制造与安装中的核心技术,直接影响风管的气密性、结构强度及阻燃性能。本文从工艺原理、核心步骤、质量控制及操作注意事项等方面,系统解析阻燃风管热气焊接工艺的技术要点。
一、工艺原理与适用范围
热气焊接(Hot Gas Welding)是通过热风加热使阻燃风管母材(多为聚氯乙烯、聚乙烯等高分子阻燃材料)与同材质焊条在熔融状态下融合,冷却后形成高强度焊缝的技术。其原理是利用热风枪产生的高温气流(通常180℃~300℃)同时加热风管接口与焊条,使材料表层软化熔融,在压力作用下相互渗透、扩散,***终实现分子级连接。
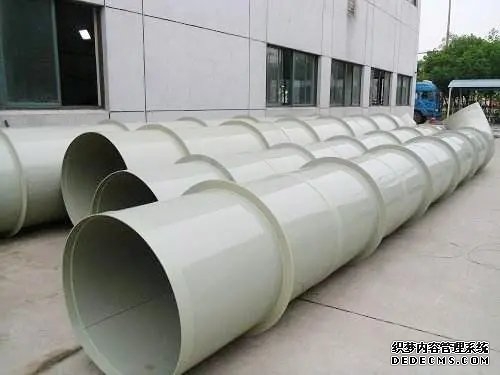
适用范围:适用于厚度2mm~10mm的阻燃塑料风管,尤其适合矩形风管的平面拼接与法兰连接,广泛应用于建筑消防排烟系统、化工车间通风系统及隧道防护工程等场景。
二、核心工艺步骤
1. 焊前准备
材料处理:确保风管母材与焊条材质一致,焊条需选用与母材同配方的阻燃型焊条,避免因材料不兼容导致焊缝开裂。
接口预处理:清理风管接口处的油污、灰尘及氧化层,使用专用打磨机将对接边缘倒角(角度30°~45°,宽度1.5倍壁厚),增***接触面积。
工装定位:采用专用夹具固定风管接口,保持对接面平齐,间隙控制在0.5mm~1mm以内,避免焊接变形。
2. 参数设置
温度控制:根据材料***性设定热风温度(如PVCIR阻燃风管建议230℃±10℃),温度过低易导致熔接不牢,过高则会造成材料分解。
速度调节:焊接速度控制在0.5m/min~1.5m/min,确保熔融材料充分填充间隙,同时避免过热。
压力调节:通过压条或滚轮施加0.2MPa~0.4MPa的压力,保证焊缝密实。
3. 分层焊接
打底焊:采用单焊条或双焊条沿接口低速焊接,形成密封层,重点覆盖接头根部。
填充焊:分2~3层堆叠焊条,每层焊条需均匀覆盖前一层焊缝,并略高于母材表面1~2mm。
成型焊:***外层采用扁平焊条修整焊缝,使其表面平整光滑,减少应力集中。
4. 冷却定型
焊接完成后自然冷却10~15分钟,避免强制降温导致内应力残留,冷却后检查焊缝是否完全固化。
三、质量控制与检验
焊前检验:核查材料阻燃等级(如GB 8624 B1级)、焊条质量及接口尺寸。
过程监控:实时监测温度、速度及压力参数,避免虚焊、烧穿等缺陷。
焊后检测:
气密性测试:对风管系统进行0.5倍工作压力的保压测试,持续2小时无泄漏为合格。
焊缝强度:抽样进行拉伸试验,焊缝强度应不低于母材的75%。
外观检查:焊缝表面需无气孔、裂纹,颜色均匀,厚度偏差≤±0.5mm。
四、操作注意事项
1. 安全防护:操作人员需佩戴耐高温手套、护目镜及防毒面具,避免高温熔体烫伤或有害气体吸入。
2. 环境要求:焊接区域需通风******,远离易燃物;湿度>80%时暂停施工,防止材料吸湿影响焊接质量。
3. 设备维护:定期校准热风枪温度传感器,清理焊枪喷嘴,防止碳化物堵塞。
五、工艺***势与发展趋势
相较于传统胶黏剂连接,热气焊接工艺具备以下***势:
环保性:无化学胶剂挥发,符合绿色施工标准;
可靠性:焊缝强度与母材同寿命,抗老化性能***异;
经济性:设备投资低,维护成本少,适合***规模应用。
未来,随着智能温控设备和自动化焊接机器人的普及,阻燃风管热气焊接将向精准化、标准化方向发展,为高安全等级的工业与建筑系统提供更***解决方案。
结语
阻燃风管热气焊接工艺是保障通风系统安全的核心环节,其技术规范需严格遵循材料***性与工程标准。通过科学控制焊接参数、强化过程管理及质量检测,可显著提升风管系统的密封性与耐久性,为消防安全筑牢技术防线。